在矿山、电厂、疏浚和化工的输送系统里,有一个让运维师傅头疼的现象:一条管线,直管段没问题,可占比不到10%的弯头,却总是先磨穿、先漏料、先更换。弯头,凭什么是整条管线里的"短命鬼"?
物料在直管里流动时,颗粒基本沿着管壁平行前进,以滑动摩擦为主,磨损均匀且缓慢。
可一旦进入弯头,情况就变了。固体颗粒因为惯性,会继续保持原来的方向冲出去,直到狠狠撞上弯头的外弧壁,才被强制掰弯方向。
这一撞,就把普通的滑动摩擦变成了冲击磨损。而且颗粒越粗、越重,惯性越强,越"不肯转弯",撞击越狠。粉煤灰、矿粉、石英砂这类颗粒虽然细,却动辄以每秒一二十米的速度撞上去,管壁被反复轰击,很快就会出现局部减薄。
很多人以为弯头磨损就是"磨",其实远没那么简单。颗粒撞击管壁时,是三种机制同时在起作用:
• 冲击凿削:颗粒以大角度狠狠砸向壁面,把材料一层层"凿"出凹坑;
• 微切削:带棱角的尖锐颗粒(石英砂、焦炭等)以小角度划过壁面,像无数把微型小刀,在管壁上"犁"出一道道沟槽;
• 疲劳剥落:表面被反复撞击后,材料发生塑性变形、产生微裂纹,最后成片地疲劳脱落。
颗粒撞击只是第一步。进入弯头后,流体在离心力作用下还会形成一对反向旋转的螺旋流——工程上叫二次流(迪恩涡)。这对螺旋流会把颗粒卷起来,让它们反复反弹、旋转、再冲刷管壁,运动轨迹完全乱掉。
数值模拟研究显示:颗粒被离心力压向弯头外侧,集中在一小片区域反复撞击,最大磨损点通常出现在弯头外弧的中后段(约70°~90°位置),而不是均匀分布在整个弯头。惯性挤压加上二次流搅动,弯头外侧的颗粒浓度瞬间飙升,形成一条固定的"冲刷带"——这就是为什么现场弯头永远只磨外侧一条线、内侧几乎完好,最后磨出一条深沟甚至直接穿孔。
很多厂家的第一反应是:既然弯头磨得快,那就把壁厚加厚,或者用更硬的合金。这个思路有一定道理,加厚管壁确实延长了被磨穿的时间,但并没有改变磨损集中在弯头外弧面这个根本问题。而且壁厚增加意味着成本上升、重量增加,安装和更换也更费劲。
更关键的是,弯头的典型失效是"局部穿孔"——磨损集中在背部靠近出口的一小块区域,其余部位壁厚还完好,整根弯头就得报废。单纯加厚,等于把成本都花在了"没被磨到的部位"上。真正的解法,是从材料本身入手——用能同时对抗冲击、切削、疲劳的材料,去化解颗粒的冲击和冲刷。
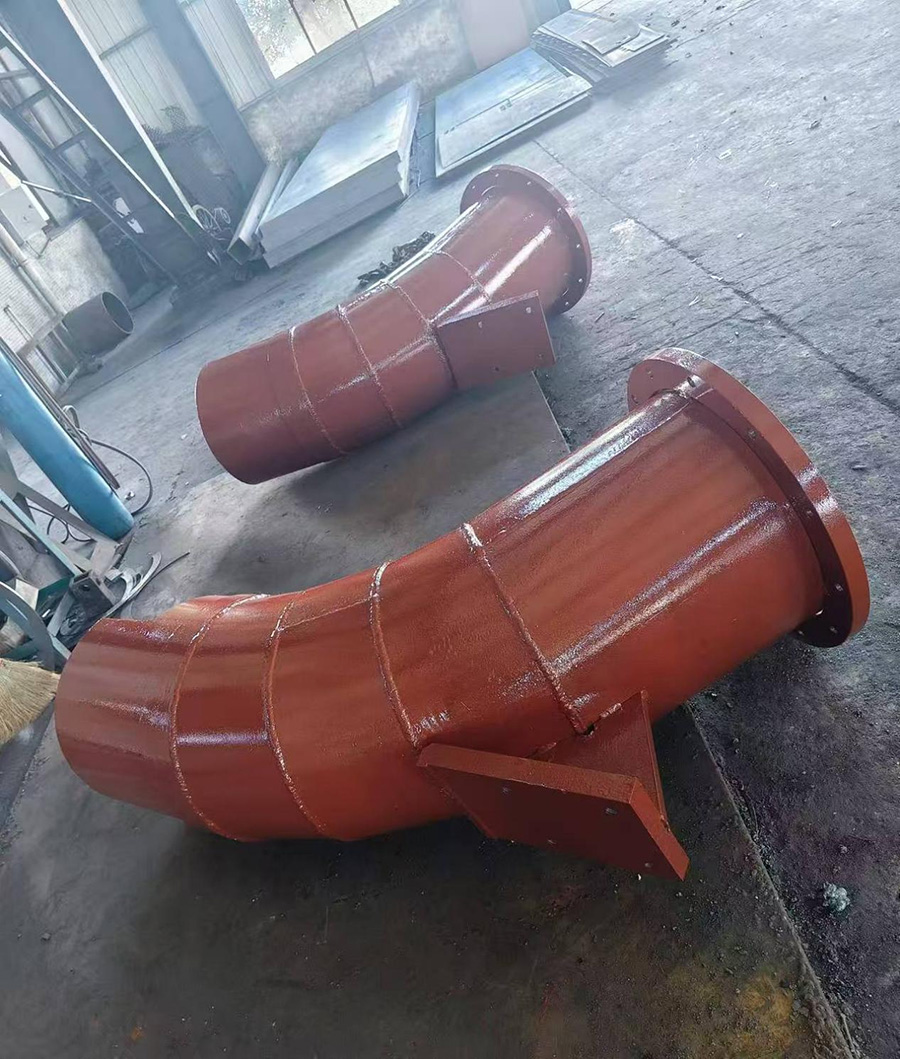
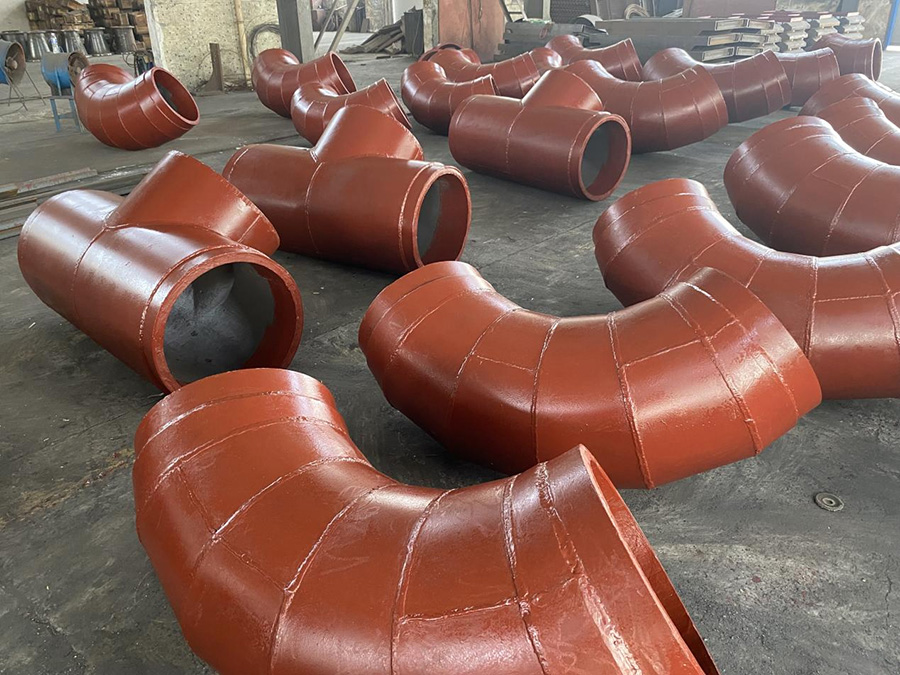
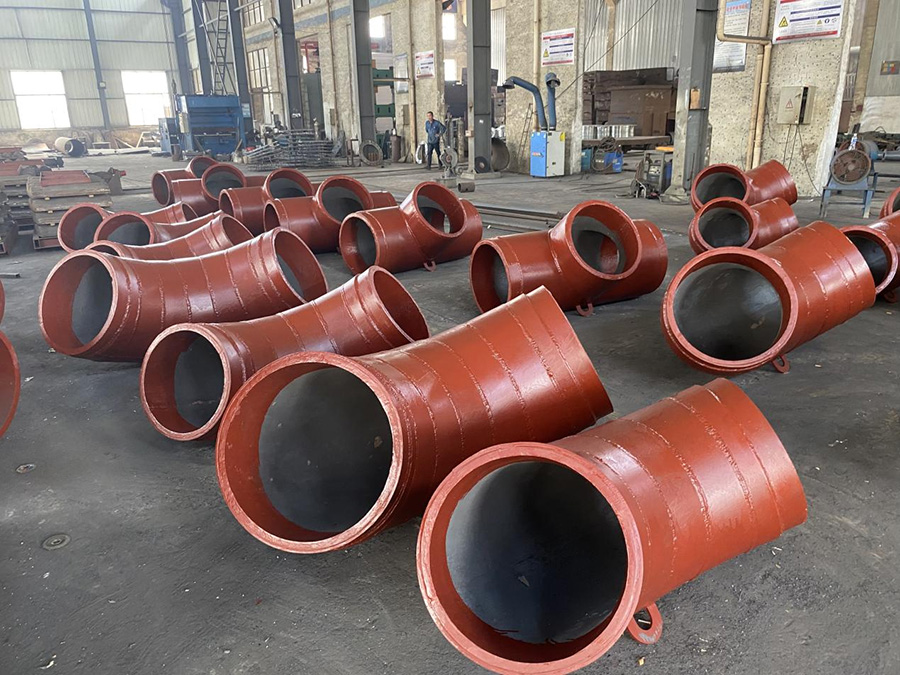
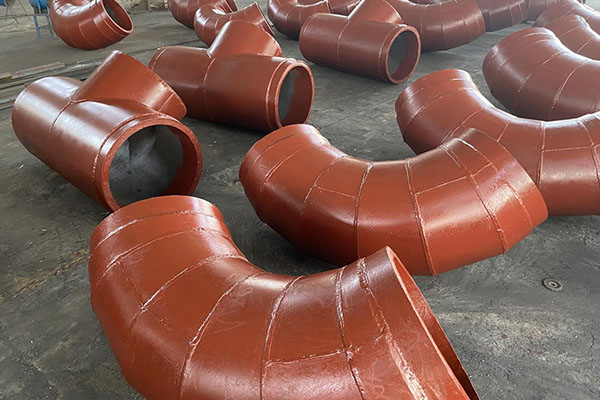
双金属耐磨复合弯头:江苏国泰机械制造有限公司先通过砂型铸造工艺浇铸耐磨层,内衬铸造材质为高铬合金铸铁,再通过热处理工艺,使得耐磨铸造层的内外硬度达到一致,平均HRC 在58~62。再通过套压、焊接等工艺,在铸造层外部复合上Q235或其他材质的无缝钢管,使得双金属耐磨弯头兼具高硬度耐磨型与足够的抗冲击韧性。让双金属耐磨弯头平均寿命能达到3~5年,是普通合金弯头的3~5倍,大大减少更换及维修的成本与时间,是矿山、电厂、疏浚和化工的输送系统使用效果持久、稳定的通矿浆弯头。
1. 矿山:尾矿输送管道、球磨机下料弯头。
2. 火电:燃煤电厂除灰系统、磨煤机管道。
3. 水泥:生料/熟料输送弯头。
4. 冶金:高炉喷煤、烧结除尘管道。
电话
Copyright © 2021 All Rights Reserved 版权所有 ·江苏国泰机械制造有限公司 备案号: 苏ICP备2022004823号-1
 苏公网安备32128202000697